Polžasti valj ekstrudorja traja tako dolgo, dokler njegovo stanje omogoča, da linija doseže zahtevano proizvodnjo in kakovost izdelka v sprejemljivem procesnem oknu. Smola, polnila, kontaminacija, geometrija in obratovalna obremenitev spremenijo to življenjsko dobo, zato so za koledarsko oceno starosti potrebni ti pogoji. Za linijo, ki je že v proizvodnji, izmerite vijak in cev na ponovljivih mestih, izračunajte nedavno stopnjo obrabe in jo uporabite s proizvodnimi trendi za načrtovanje naslednjega pregleda in zamenjave.
Avtor:EJS industrija
- Spremljajte delovne ure in spremembe formulacije, ne samo datum namestitve.
- Izmerite oba dela: obraba vijaka in obraba izvrtine cevi povečata enako zračnost.
- Primerjajte izhod na vrtljaje, temperaturo taline in kakovost s stabilnim referenčnim potekom.
- Napovedujte do meje načrtovanja, specifične za stroj, nato pustite čas za nabavo in namestitev.
- Ponovno ocenite napoved po spremembi materiala, pospešeni obrabi ali nepričakovani poškodbi.
1. Kaj pomeni življenjska doba vaše ekstrudijske linije?
Vijak se lahko še vedno vrti, potem ko ni več uporaben za določen izdelek. Linija, ki izdeluje zahteven film ali profil, lahko izgubi svoje sprejemljivo procesno okno, preden strojna oprema doseže strukturno mejo. Nasprotno pa lahko zamenjava zvočnega kompleta samo zato, ker je dosegel obletnico, lahko izgubi uporabno zmogljivost.
Odločitev razdelite na tri vprašanja. Ali strojna oprema ostaja v svojih odobrenih mejah dimenzij in stanja? Ali lahko postopek naredi sprejemljiv izdelek z zahtevano hitrostjo? Ali nadaljnja operacija stane več kot načrtovani poseg? Prvi se nanaša na dele, drugi na izdelek, tretji pa na načrtovanje proizvodnje. Ocena življenjske dobe je nepopolna, razen če je navedena končna točka, ki jo predvideva.
Za številko zapišite dajatev
Ohranite datum namestitve, zabeležite pa tudi ure v proizvodnji, obdelan material in zgodovino formulacije. Čas mirovanja ni enak času obdelave. Predelane tone zagotavljajo kontekst, vendar ne morejo narediti različnih spojin ali konfiguracij strojev neposredno primerljivih.
| Zapis | Zakaj sodi v življenjsko oceno |
|---|---|
| Identiteta vijaka in cevi | Preprečite mešanje zgodovin po zamenjavah ali ponovni gradnji |
| Obratovalni čas | Določite interval med pregledi |
| Smola, vrsta polnila in obremenitev | Pojasnite spremembe v okolju obrabe |
| Izvor in delež ponovnega mletja | Ugotovite spremembe v kontaminaciji in konsistenci krme |
| Izhod, število vrtljajev in dejanska temperatura taline | Prikažite obremenitev in zmogljivost, povezano z zapisom |
| Meritve novih pogojev in odobrene meje | Določite, kaj se je spremenilo in kaj je potrebno |
Dobaviteljeve izkušnje na tesno podobni nalogi lahko pomagajo določiti načrt začetnega pregleda. Vprašajte za formulacijo, sestavo komponente, delovni čas in merilo sprejemljivosti za to izkušnjo. Ko so vaše lastne meritve na voljo, jih uporabite za izboljšanje načrta, namesto da interval zamenjave druge rastline obravnavate kot fiksno pravilo.
2. Kateri pogoji spremenijo stopnjo obrabe?
Samo ime polimera ne opisuje dela. Naravni PP in PP, ki vsebuje mineralno polnilo, imata različne obrabne lastnosti. Vrsta polnila, obremenitev, značilnosti delcev in kontaminacija so pomembni poleg smole. Sprememba materiala bi se zato morala pojaviti v evidenci vzdrževanja, tudi če model stroja in hitrost vijaka ostaneta nespremenjena.
Jeffa Kuhmanaanaliza življenjske dobe vijaka in cevirazlikuje abrazivno obrabo, korozijsko obrabo in adhezijsko obrabo kovine na kovino. Obravnava tudi zagozdenje trdnih snovi, kadar talilni odsek ne more obdelati materiala, ki mu je dostavljen. Ti mehanizmi zahtevajo različne korektivne ukrepe. Sama trša površina ne bo odpravila neusklajenosti geometrije ali težave s poravnavo stroja.
Določite delovno površino, ne le osnovno jeklo
EJS uporablja trdo navarjanje PTA za bimetalne vijake in centrifugalno litje za bimetalne obloge cevi. TheSpecifikacije bimetalnih izdelkov EJSločite naslednje debeline končnih zlitin:
| Komponenta | Navedene delovne zlitine | Navedena debelina zlitine |
|---|---|---|
| Navarivanje vijakov | Ni60, Colmonoy 56, Colmonoy 83 | 1,0 do 1,5 mm |
| Obloga cevi | EJS01 | 2,0 do 3,0 mm |
| Obloga cevi | EJS02, EJS03, EJS04 | 1,5 do 2,0 mm |
To so konstrukcijske specifikacije, ne dovoljena obraba ali zajamčene ure delovanja. Cev lahko izgubi sprejemljivo zmogljivost črpanja, medtem ko ostane precej zaščitnega materiala. Če debelino sloja delimo s predvideno stopnjo obrabe, ne določimo življenjske dobe.

Poveži odgovor s škodo
Stalna izguba letnega materiala zahteva drugačno oceno od izoliranega točkovanja, lukenj ali poškodovanega depozita. Zabeležite, kje se pojavi poškodba in katera formulacija je delovala, preden se je pojavila. Pri dolgih sodih vključite poravnavo in stanje podpore v preiskavo, namesto da domnevate, da neenakomerna obraba dokazuje, da je bila zlitina napačna.
Uporabitevodnik za materiale za vijake in ceviza izbiro materiala inPrimerjava nitriranih in bimetalnihza gradbene izbire. Ocena življenjske dobe naj bo osredotočena na delovanje nameščenih delov.
3. Težave z obrabo polža ekstrudorja: kaj se spremeni pred odpovedjo?
Linija lahko obdrži svoj običajni izhod, medtem ko upravljavec postopoma dviguje hitrost vijaka za kompenzacijo. Samo opazovanje kg/h lahko spregleda to spremembo. Mark Spalding in Timothy Womer definirata specifično stopnjo kot izhod, deljen s hitrostjo vijaka v njunemanaliza obrabe enega vijakain pojasnite, kako lahko kompenzacija hitrosti spremlja višjo temperaturo izpusta.
Primerjajte ponovljivo proizvodno stanje
Posnemite določen rezultat kot(kg/h) / vrt./min. Upad si zasluži preiskavo, če so formulacija, način hranjenja in pogoji na nižji stopnji primerljivi. To samo po sebi ni merilo obrabe. Sprememba viskoznosti smole, dovajanja ali sita lahko spremeni delovanje brez ustrezne izgube kovine.
| Opazovanje proizvodnje | Preverite, preden ga pripišete obrabi |
|---|---|
| Več vrtljajev je potrebno za prejšnji rezultat | Formulacija, konsistenca krme, potreba po pritisku in prejšnje nastavitve |
| Višja dejanska temperatura taline | Zanesljivost senzorja, delovanje ogrevanja/hlajenja in spremembe hitrosti |
| Nestabilnost tlaka | Hranjenje, stanje sita, omejitev matrice in nadzor temperature |
| Črni madeži, gel ali netopljen | Obloge, pogoji bivanja, spremembe materiala in zmogljivost taljenja |
| Večja energija na enoto dobrega izdelka | Izhod, izpad, meja meritev in obratovalne prilagoditve |
Uporabite referenčno serijo s stabilno proizvodnjo in sprejemljivo kakovostjo. Shrani moč, število vrtljajev, dejansko temperaturo taline, tlak glave in stopnjo zavrnitve. Če beležite energijo, določite, ali pokriva ekstruder ali celotno linijo, in ohranite to mejo nespremenjeno. Mešanje energije celotne linije z odčitki samo v ekstruderju povzroči zavajajoč trend.
Poleg odčitkov hranite kratko zgodovino prilagoditev. Trend, sestavljen samo iz končnih nastavitev, ne more pokazati, kako pogosto je moral operater posredovati. Kuhman opisuje, kako lahko postopna kompenzacija procesa prikrije poslabšanje, dokler produktivnost ali kakovost ne postaneta nesprejemljivi. To je razlog za zgodnjo preiskavo in ne dokaz, da vsaka težka vožnja potrebuje nove dele.
Dolgotrajne spremembe po preverjanju osnovnih postopkov upravičujejo načrtovani pregled dimenzij. Brušenje, domnevni stik s kovino ali kovinski delci zahtevajo takojšnje ukrepanje v skladu z varnostnim postopkom stroja; ne čakajte na primeren datum pregleda ali izračunano mejo življenjske dobe.
4. Merjenje obrabe cevi: preverite oba dela na ujemajočih se mestih
Izmerite zunanji premer letenja ali OD in notranji premer soda ali ID na ustreznih osnih postajah. Primerjava odčitka najmanjšega vijaka z nepovezanim odčitkom cevi ne opisuje prileganja na nobeni lokaciji. Vsaki postaji dajte razdaljo od definirane referenčne točke, da jo lahko poznejši tehnik znova najde.
Reiloyjev vodnik za preventivno vzdrževanjeopisuje očiščene, ohlajene meritve z uporabo sodnega merilnika izvrtine in ustrezne opreme za merjenje OD vijaka z ločenimi zapisi o pregledih. Izberite kalibrirano opremo in metodo, ki ustreza geometriji komponente. Z dimenzijami zabeležite kontrolno temperaturo, kotno orientacijo in ponovljivost.
Ločite radialno in diametralno zračnost
Na ustrezni postaji za izračun krožne ovojnice:
- Premerna zračnost = ID cevi minus OD vijaka.
- Radialna zračnost = diametralna zračnost deljena z 2.
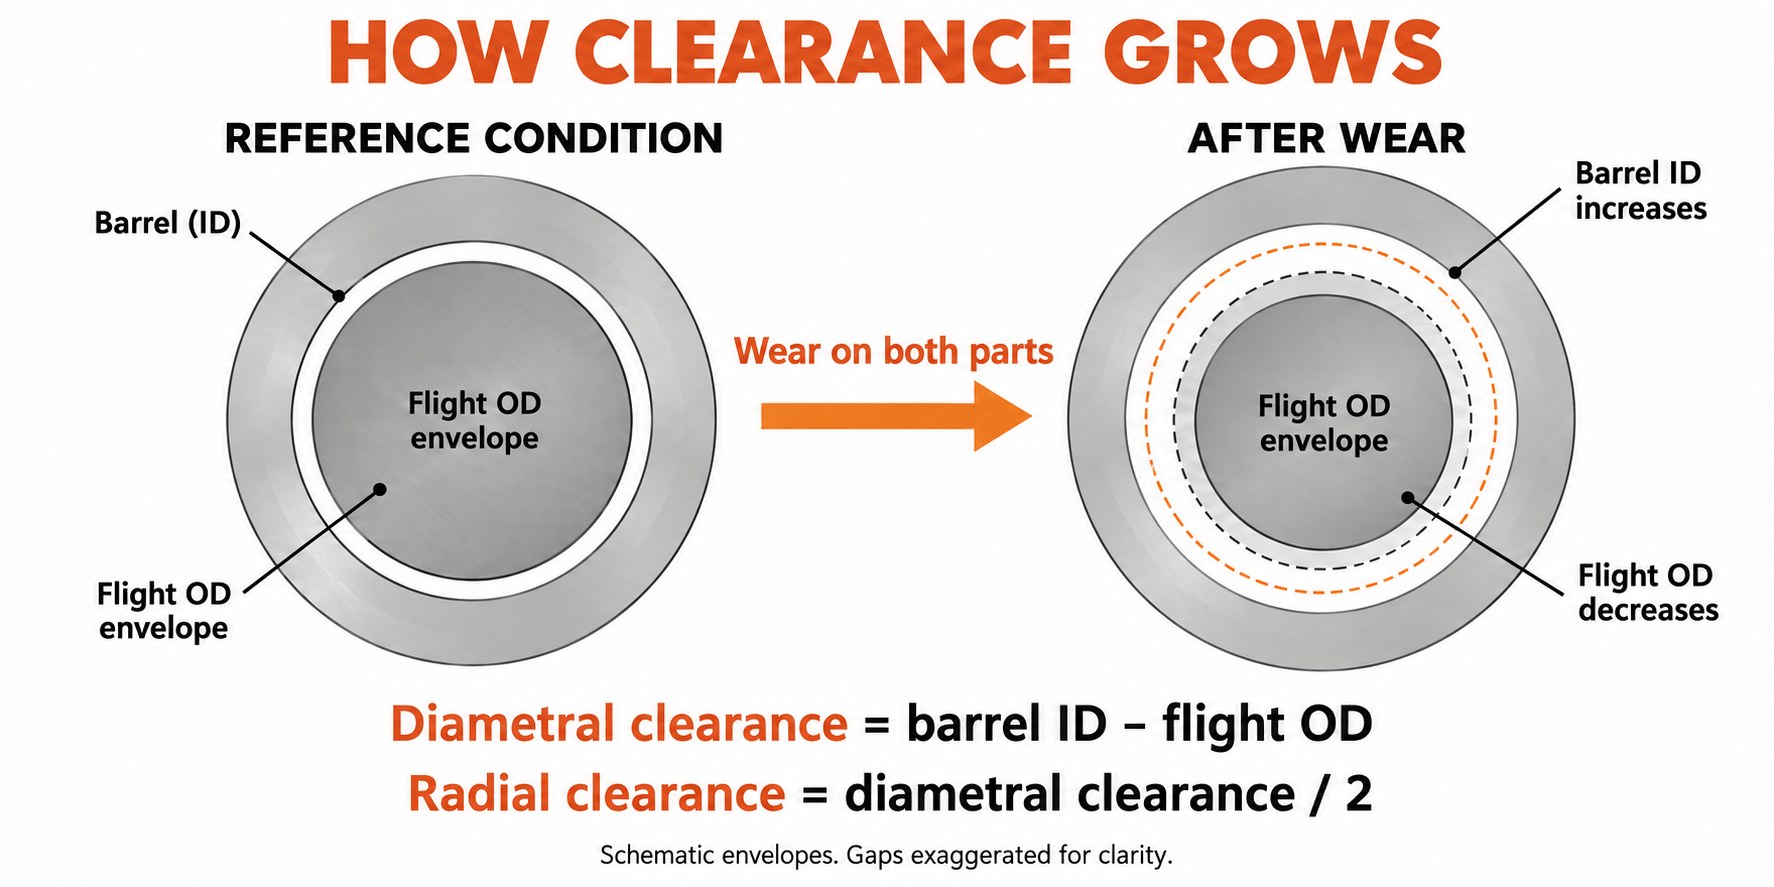
V vsakem poročilu upoštevajte konvencijo enote in dovoljenja. Zmanjšanje OD za 0,10 mm predstavlja radialno izgubo leta 0,05 mm. Če zamenjate te količine, se interpretirana obraba spremeni za faktor dva.
Kaj smo izmerili pri projektu zamenjave 90 mm
Pri projektu zamenjave EJS za nominalni 90 mm ekstruder z enim polžem, ki obdeluje PP s 30 mas. % kalcijevega karbonata, je bila prvotna zahteva stranke višja trdota. Preden smo določili zamenjavo, smo pregledali celotno formulacijo, originalno risbo in dimenzije starega dela. Uskladili smo tudi merilne postaje vijaka in cevi vzdolž osi.
Na eni postaji merilnega odseka je bil stari zunanji premer leta 89,65 mm, notranji premer cevi pa 90,25 mm. Premerna razlika je bila 0,60 mm, kar je dalo hladno radialno zračnost 0,30 mm. Če bi pogledali samo vijak, bi polovica vprašanja o primernosti ostala brez odgovora: tudi izvrtina cevi je bila del izmerjenega stanja.
V nadomestni specifikaciji je bil uporabljen vijak 38CrMoAlA s trdim navarjanjem Colmonoy 83 in telo cevi 42CrMo z oblogo EJS04. Na tej ustrezni postaji je bil novi OD leta 89,95 mm, ID cevi pa 90,15 mm. Njihova razlika je bila 0,20 mm, kar je dalo 0,10 mm hladne radialne zračnosti, navedene na risbi.
| Merjenje merilnega odseka | Stari deli | Nadomestni deli |
|---|---|---|
| Let OD | 89,65 mm | 89,95 mm |
| ID cevi | 90,25 mm | 90,15 mm |
| Diametralni odmik | 0,60 mm | 0,20 mm |
| Hladna radialna zračnost | 0,30 mm | 0,10 mm |
Na tej postaji smo obnovili določeno prileganje, zmanjšanje radialne zračnosti za 0,20 mm. Druge postaje in strojni vmesniki zahtevajo lastna preverjanja. Na risbi so bili ločeni materiali vijakov in sodov, zaščitena območja in inšpekcijske zahteve, zato je odločitev o zamenjavi zadevala tako geometrijo kot trdoto. To je merilna disciplina, ki jo potrebuje ocena uporabne življenjske dobe, preden lahko ponavljajoče se odčitke spremeni v trend.
Upoštevajte neenakomerno obrabo
Izmerite več kotov pri vsakem prečnem prerezu cevi in shranite posamezne odčitke, vključno z ovalnostjo. Izračunana krožna zračnost ne opisuje v celoti enostranske poškodbe, iztekanja ali popačene izvrtine. Pri dvojnih vijakih mora pregled obravnavati tudi dvojno izvrtino proizvajalca originalne opreme in geometrijo prepletanja; ena sama formula okrogle izvrtine ne more nadomestiti te ocene.
Sledite proizvajalčevim postopkom izolacije, sprostitve tlaka, ravnanja in odstranitve. Imejte podporo usposobljenega osebja in preglejte dele. Poročilo o obrabi ne sme biti odvisno od škodljivega čiščenja, improviziranega dostopa ali dvigovanja brez podpore.
5. Izračunajte stopnjo obrabe iz ponovljenih pregledov
En pregled ugotovi trenutne dimenzije. Dva primerljiva pregleda določata intervalno stopnjo. Nadaljnji pregledi kažejo, ali se ta stopnja spreminja. Uporabite ure, ki jih zbere isti komplet komponent med pregledi, ne pa skupna starost stroja ali mešanica različnih rezervnih delov.
Za vsako postajo izračunajte rast radialne zračnosti v mm na 1.000 delovnih ur:
Stopnja = (trenutna radialna razdalja - prejšnja radialna razdalja) / ure med pregledi × 1000
To je kombinacija očistka in stopnje rasti. Če želite videti, katera komponenta prispeva, izračunajte radialno izgubo vijaka kot(prejšnji OD - trenutni OD) / 2in radialna rast cevi kot(trenutni ID - prejšnji ID) / 2. Ko se lokacija, orientacija in pogoji pregleda ujemajo, se ti dve spremembi skupaj povečata razdalja.
Nedavni interval preberite ločeno
Razmislite o domnevnem dnevniku pregledov za enotno postajo s krožno ovojnico. Te dimenzije pojasnjujejo izračun; niso rezultat obratovalne življenjske dobe EJS ali specifikacija sprejemljivosti.
| Ure od namestitve | Let OD | ID cevi | Radialni odmik | Ocenite od prejšnjega branja |
|---|---|---|---|---|
| 0 h | 99,95 mm | 100,15 mm | 0,10 mm | Izhodišče |
| 2.000 h | 99,90 mm | 100,18 mm | 0,14 mm | 0,02 mm/1000 h |
| 4.000 h | 99,82 mm | 100,22 mm | 0,20 mm | 0,03 mm/1000 h |
V celih 4000 urah je povprečje 0,025 mm/1000 h. Zadnji interval je hitrejši, 0,03 mm/1000 h. Če bi uporabili samo povprečje celotnega življenja, bi to spremembo prikrili. Raziščite razlog in za načrtovanje uporabite ustrezno konzervativno nedavno stopnjo.
Zadnji interval se prav tako loči na 0,04 mm radialne izgube vijaka in 0,02 mm radialne rasti soda. Skupaj pojasnjujejo povečanje zračnosti za 0,06 mm. To daje ekipi za vzdrževanje bolj uporabno vprašanje od tega, katera komponenta se običajno najprej obrabi: katera komponenta prispeva k tej liniji?
Pred napovedjo zavrnite lažni trend
Majhno očitno zmanjšanje zračnosti ne pomeni, da se je obrabljena kovina vrnila. Preverite položaj merjenja, temperaturo, čistočo, nastavitev instrumenta in ponovljivost operaterja. Če je sprememba znotraj negotovosti metode, jo prijavite kot nerazrešeno, namesto da izračunate neskončno ali negativno preostalo življenjsko dobo.
Naj bo trend vsake postaje ločen. Nizko povprečje po celotni dolžini lahko skrije poškodovan mešalnik, prehod ali mesto izpusta. Zabeležite razpoke, luknjičaste luknje in izgubo usedlin poleg dimenzij; ti pogoji lahko zahtevajo ukrepanje, tudi če je izračun razdalje-rast videti skromen.
6. Spremenite stopnjo obrabe v načrt zamenjave
Stopnja obrabe napove čas do določenega stanja le, če pogoji delovanja ostanejo razumno primerljivi. Najprej se dogovorite o omejitvi načrtovanja z uporabo veljavnih omejitev storitev proizvajalca originalne opreme, stanja delov in zmogljivosti procesa, ki jo mora zagotoviti linija. Toleranca novega dela določa novo prileganje; ne določa samodejno najvišjega servisnega dovoljenja.
Ocenite ure do meje načrtovanja
Ko je hitrost izražena v mm/1.000 h:
Ocenjene preostale ure = (načrtovan radialni odmik - trenutni radialni odmik) / nedavna stopnja × 1000
Nadaljujte z zgornjim predvidenim dnevnikom. Za ta izračun predpostavimo, da je inženirska ekipa kot končno točko načrtovanja izbrala radialno zračnost 0,30 mm. Trenutna vrednost je 0,20 mm, do te končne točke ostane 0,10 mm. Pri 0,03 mm/1000 h je ocena približno 3300 delovnih ur. Vrednost 0,30 mm je predpostavka za ta primer in ne splošni prag zamenjave.
Če se nedavna stopnja podvoji na 0,06 mm/1000 h, enak dodatek pomeni približno 1700 ur. Preostali materialni dodatek se ni spremenil; pričakovani čas za uporabo. Nobeden od rezultatov ne ščiti pred razpoko, nenadno poškodbo zaradi stika ali nesprejemljivo kakovostjo izdelka, ki se pojavi prej.
Ponastavite izračun, ko se dajatev spremeni
Zapisa čiste smole ne ekstrapolirajte prek preklopa na polnjen material. Označite spremembo in vzpostavite nov intervalni trend. Obravnavajte nov vir recikliranega materiala, večjo obremenitev polnila, drugačen povpraševanje po tlaku ali vztrajno prilagajanje delovanja kot razlog za pregled napovedi.
Če ni novih meritev pogojev, lahko uporabna nadzorovana risba pomaga oceniti trenutne dimenzije. Ne more dokazati, kolikšna je bila obraba v neznanem obdobju. Trenutni pregled naj bo referenca za naslednje primerljive preglede; ne izumljajte zgodovinskega razmerja samo na podlagi nazivnega premera.
Delajte nazaj od izklopa
- Določite postajo ali stanje, ki nadzoruje intervencijo, vključno s kakršno koli prejšnjo omejitvijo kakovosti ali varnosti.
- Pretvorite predvidene delovne ure v koledarski čas z uporabo načrtovanega urnika proizvodnje, vključno z zaustavitvami.
- Potrdite risbo, formulacijo in ali je potrebno popravilo ali nov del.
- Pridobite trenutne čase izdelave, pregledov in transporta za dejansko naročilo.
- Rezervirajte zmogljivost namestitve in omogočite blažilnik za negotovost napovedi in tveganje dobave.
Izberite naslednji pregled pred pričakovanim posegom, pri čemer njegov interval temelji na trendu obrabe in kritičnosti proizvodnje. Hitro spreminjajoč se trend zahteva zgodnejšo ponovno oceno. Napoved je vnos načrtovanja vzdrževanja in ne dovoljenje za vožnjo skozi opozorilne znake.
7. Zamenjajte vijak, cev ali oboje?
Ocenite prileganje kot par, vendar ne domnevajte, da je treba oba dela kupiti skupaj. Za nadomestni vijak je lahko primeren zvočni sod. Obrabljeni cev lahko pusti preveč prostora okoli novega vijaka iz prve vožnje. Za odločitev so potrebni zemljevid izmerjenih vrtin, predlagane mere vijakov in stanje ohranjene komponente.
| Odločitev | Pred nadaljevanjem so potrebni dokazi |
|---|---|
| Nadaljujte in spremljajte | Odobrene dimenzije in stanje, sprejemljiv izdelek, stabilen proces in načrtovana ponovna presoja |
| Obnovite ali zamenjajte samo vijak | Geometrija vijaka, ki jo je mogoče popraviti ali zamenjati, ustrezen valj in preverjeno nastalo prileganje |
| Popravite ali zamenjajte samo cev | Ustrezen pritrjen vijak, inženirsko potrjena rešitev cevi in preverjena poravnava |
| Naslovite oba dela | Oba sta zunaj sprejemljivega stanja ali pa njuna kombinirana geometrija ne ustreza zahtevanemu prileganju |
Preverite, kaj bi obnova obnovila
Preden sprejmete predlog za popravilo, določite obnovljene mere, delovno zlitino, zaščiteno območje in zahteve za pregled. Ocenite jedro, ravnost, razpoke in prejšnja popravila. Ne domnevajte, da ponovna uporaba trdega navarjanja naredi celoten vijak nov.
Podobno povečanje izvrtine cevi s strojno obdelavo ne more samo po sebi obnoviti njene prvotne zračnosti. Vsaka sprememba zahteva združljivo geometrijo vijaka in izvedljivo zasnovo popravila cevi. Potrdite sposobnost popravila in primernost posameznega dela, preden ga določite za prednostno pot.
Primerjajte uporabno proizvodnjo, ne le cene na računu
Ocenite stroške nadaljevanja do predlagane zaustavitve: izgubljena prodajna proizvodnja, dodatni odpadki, dodatna energija in kakršne koli motnje v urniku. Izogibajte se dvakratnemu štetju iste izgube, na primer izgubljene vrednosti izdelka in celotnega prihodka od prodaje. Za popravilo ali zamenjavo uporabite osnovo lastnih stroškov tovarne in dejanske ponudbe.
Popravilo je lahko privlačno, če sta jedro in geometrija primerna in obnovljena specifikacija izpolnjuje dolžnost. Nova izdelava je lahko boljša po strukturni poškodbi, spremembi formulacije ali neustrezni izvirni zasnovi. Zabeležite, zakaj naj bi izbrana pot odpravila težavo, namesto da preprosto ponovite prejšnji nakup. TheVodnik za kupce EJSdoloča risbe in informacije o pregledu, ki jih je treba vključiti v nadomestno specifikacijo.
8. Podaljšajte življenjsko dobo brez skrivanja težave
Povežite vsak preventivni ukrep z opaženim tveganjem. Kovinska kontaminacija zahteva nadzor, preden doseže vijak, z uporabo ustreznih praks ločevanja in ravnanja z materialom. Zaslo za taljenje navzdol ima drugačen položaj in funkcijo; ne more preprečiti, da bi kontaminanti najprej prešli skozi zgornje vijačne dele.
Za spremenjene formulacije preglejte delovne zlitine in geometrijo taljenja, preden povečate proizvodno povpraševanje. Za vztrajno enostransko točkovanje raziščite poravnavo, opore cevi in stanje vijaka. Za ponavljajoče se usedline preverite pogoje obdelave materiala in postopek čiščenja stroja, namesto da vsako temno oznako obravnavate kot dimenzijsko obrabo.
Upoštevajte navodila OEM za ogrevanje in namakanje pred vrtenjem. Uporabljajte metode čiščenja, ki so združljive z metalurgijo komponent. Če so napake pri ogrevanju ali hlajenju vplivale na delovanje, jih popravite, preden presodite, ali je nadomestni material ustrezen. Ti ukrepi obravnavajo delovno okolje; ne upravičujejo podaljšanja intervala pregledov, ko meritve kažejo pospešeno obrabo.
Naj bo zgodovina meritev uporabna
Vsakemu vijaku in cevi dajte ločeno identiteto. Ohranite osnovne dimenzije, zgodovino popravil in delovno zlitino, povezano s to identiteto, ko se deli premikajo med stroji. Po popravilu ali zamenjavi začnite z novo referenco dimenzij in obdržite prejšnji zapis za primerjavo. Shranite fotografije z imenom postaje in usmeritvijo, tako da lahko poznejši pregled poišče isto funkcijo.
EJS dobavlja potrdila o materialu in poročila o inšpekcijskih pregledih za svoje vijačne cevi, kot je opisano nastran bimetalnih izdelkov. Shranite poročilo o pregledu dimenzij z zapisom o namestitvi; je bolj uporaben za prihodnje odločitve o nošenju kot sam opis izdelka.
Za oceno pošljite model stroja, kontrolirano risbo, informacije o smoli in polnilu, delovne ure na nameščenih delih, ustrezne odčitke ID/OD, pogoje pregleda, fotografije poškodb in proizvodne simptome. Vključite, kaj mora linija doseči. KontaktEJS industrijapriprodaja@ejsscrewbarrel.coms tem merilnim paketom, tako da se lahko razprava začne z dejansko primernostjo in dolžnostjo.
Pripravite povpraševanje po meritvah
Opišite nameščene dele in mere, ki jih imate. Gumb odpre osnutek e-pošte v EJS; pred pošiljanjem lahko priložite risbe in fotografije.
9. Pogosta vprašanja
Kako dolgo zdrži vijačni sod ekstruderja?
Življenjska doba je odvisna od formulacije, konstrukcije, geometrije, obremenitve in zmogljivosti, ki se zahteva od linije. Za oceno preostale življenjske dobe ponovite ustrezne meritve vijaka in cevi, izračunajte nedavno stopnjo obrabe in jo projicirajte na odobreno mejo načrtovanja, medtem ko preverjate proizvodne trende.
Ali bimetalni navojni navoj vedno zdrži dlje?
Ustrezno izbrana bimetalna delovna zlitina lahko odpravi abrazivno ali jedko obremenitev. Samo ime konstrukcije ne zagotavlja daljše življenjske dobe. Združljivost zlitin, geometrija, poravnava in pogoji delovanja so še vedno pomembni; debelina plasti ni množitelj življenjske dobe.
Ali se najprej obrabi vijak ali cev?
Vsak lahko nadzoruje odločitev o zamenjavi. Izmerite OD letenja in ID soda na ustreznih postajah, nato ločite radialno izgubo vijaka od radialne rasti soda. Ne uporabljajte razmerja življenjske dobe vijaka in cevi drugega stroja brez primerljive konstrukcije in dokazov o delovanju.
Pri kakšni razdalji je treba zamenjati vijak in cev?
Uporabite veljavne omejitve storitev OEM in inženirsko potrjeno odločitev glede na stanje komponente, kakovost izdelka in proizvodno zmogljivost. Navedite, ali je meja radialna ali diametralna. Ena milimetrska vrednost ali večkratnik zračnosti ne ustreza vsakemu premeru in aplikaciji.
Ali lahko ocenim preostalo življenjsko dobo brez osnovne vrednosti novega stanja?
Trenutno stanje lahko preverite glede na veljavne risbe in omejitve storitev. Za izračun izmerjene stopnje obrabe uporabite trenutni pregled kot referenco in ga ponovite po znanem delovnem intervalu pod primerljivimi pogoji. Neznano prvotno stanje ne more določiti zanesljive zgodovinske stopnje.
Ali je treba vijak in cev zamenjati skupaj?
Ne. Oba je treba oceniti, vendar je zamenjava enega lahko ustrezna, ko je ohranjena komponenta ustrezna in posledično usklajena zračnost izpolnjuje odobreno zahtevo. Če sta oba poškodovana ali je prileganje še vedno nesprejemljivo, obravnavajte oba.