Stožčasta cev z dvojnim vijakom združuje dva stožčasta, med seboj prepletena vijaka z ujemajočima se stožčastima izvrtinama. Geometrija identificira sistem; smola, polnilo, zlitina in globina obrabne plasti odločajo o tem, kako dolgo drži to geometrijo.

Ta definicija zveni preprosto, dokler kupec ne zamenja vgrajenega kompleta. Fotografija lahko kaže zožitev, vendar skrije zrezek. Imenska tablica lahko podaja model, ne pa tudi revizije risbe. Stari vijak lahko ohrani pogonsko povezavo, medtem ko je njegov delovni premer že izrabljen. Nadomestni pregled mora odločiti, kateri dokazi še vedno opisujejo originalni del.
Kaj opisuje konični?
Conical opisuje geometrijo obdelovalnega para. Vsak vijak postane večji proti koncu pogona in obe ustrezni izvrtini cevi storita enako. To se razlikuje od vzporednega kompleta dvojnih vijakov, kjer nazivni premer in razmik med gredmi ostaneta konstantna skozi delovni del.
Zožitev se spremeni bolj kot zunanja silhueta. Premeri letenja, premeri korena, ovojnica izvrtine in razmerje med vijaki in vijaki se razlikujejo vzdolž osi. Nadomestna risba zato potrebuje osne lokacije. Premer, napisan brez razdalje od določene referenčne ploskve, je nepopoln.
Conical ne identificira enega univerzalnega procesa. Milacronova trenutna konična ponudba je namenjena obdelavi cevi in profilov iz PVC in CPVC. KraussMaffei navaja stožčaste stroje v svoji ponudbi PVC, ki se vrti nasprotno. EJS objavlja tudi stožčaste strojne strani zaPVC cev, plastični profilinplošča ali ploščaopremo. Ta nalepka za uporabo pomaga pri začetku pregleda, vendar ne določa dejanskega profila vijaka ali specifikacije materiala v vašem stroju.
Kako prepoznati stožčasto okovje brez ugibanja
Začnite z opažanji, ki jih lahko podpre fotografija ali obstoječi zapis. Vsako opažanje hranite ločeno od zaključka. To preprečuje, da bi prodajna oznaka, koda modela ali stari opis nakupa postali močnejši dokaz, kot je.
| Dokaze, ki jih imate | Kaj lahko podpira | Česa ne more poravnati |
|---|---|---|
| Polni stranski pogled na oba vijaka | Vidna zoženost, splošna razporeditev, očitne razlike med levo in desno | Originalni neobrabljeni premeri, notranje dimenzije cevi, utorno prileganje |
| Fotografije obeh koncev vijakov | Oblika konice, oblika pogonskega konca, relativna orientacija | Oblika zoba, dolžina vpetja, koncentričnost ali tolerance |
| Imenska ploščica stroja | Proizvajalec, model, serijska številka in včasih družina velikosti | Ali je bila procesna enota ali menjalnik pozneje spremenjena |
| Stara naročilnica | Prejšnja terminologija dobavitelja in opis naročila | Ali se dostavljeni del ujema s trenutno nameščenim delom |
| Odobrena risba stroja ali dela | Referenčna geometrija, dimenzije, vmesniki in revizija | Trenutno stanje obrabljenosti ali nedokumentirane spremembe na terenu |
| Odstranjeni, očiščeni deli | Fizični vmesniki, vidni vzorec obrabe in merljive lastnosti preživetja | Izbrisane so dimenzije zaradi obrabe, popravila ali deformacije |
Fotografirajte par, preden ločite zapis
Pred ustvarjanjem bližnjih posnetkov dodelite preproste ID-je, kot sta vijak A in vijak B. V kompletu fotografij označite pogonski in izpustni konec. Navedite smer gledanja vsakič, ko snemate »levo«, »desno«, »v smeri urinega kazalca« ali »v nasprotni smeri urinega kazalca«. Te besede so dvoumne brez stališča.
Uporaben komplet fotografij vključuje celoten par skupaj, vsako pogonsko povezavo, vsako izpustno konico, dovodno odprtino, odprtine za sod, grelne ali hladilne priključke, izpustno prirobnico in namestitveni konec menjalnika. V okvir postavite identifikacijsko kartico z modelom stroja in orientacijo fotografije. Ravnilo na eni fotografiji zagotavlja merilo, vendar ne nadomesti kalibriranega nadzora dimenzij.
Zakaj vijaki in cev tvorijo en ujemajoč se sistem
Dva vijaka ne delujeta kot ločeni gredi. Njihovi leti zasedajo skupno, spreminjajočo se ovojnico znotraj stožčastih izvrtin. Na vsaki aksialni postaji so pomembna štiri razmerja: geometrija vsakega vijaka, razmerje med vijaki, razmerje med vsakim vijakom in njegovo izvrtino ter razmerje med celotno procesno enoto in menjalnikom.

Zato mora dobavitelj skupaj pregledati vijake, cev in pogonske vmesnike, tudi če namerava kupec zamenjati samo eno komponento. Pregled ne pomeni samodejno, da je treba zamenjati vse komponente. To pomeni, da mora odločitev o obsegu upoštevati dele, ki nadzorujejo prileganje in interakcijo.
Posnemite par kot par. Ohranite identiteto A in B z merjenjem, pregledom risb, pakiranjem in namestitvijo. Če obstoječa risba drugače označuje vijake, ohranite oznake risbe in dodajte svoje oznake polj kot navzkrižne reference, namesto da jih tiho preimenujete.
Katere materiale in obdelave navaja EJS?
TokStran z dvojnim stožčastim vijakom EJSnavaja osem družin materialov za ta izdelek: 38CrMoAlA, 34CrAlNi7, 31CrMoV9, 40Cr, 42CrMo, D2, SKD61 in SKD11. Navaja tudi tri gradbene poti: nitriranje celotnega telesa; bimetalna zlitina na ekstruzijskem delu, ki ji sledi nitriranje celega telesa; in oblogo SKD61 ali SKD11.
Ta seznam ni meni za izbiro kovine. Osnovno jeklo nosi obremenitev in zagotavlja obdelovalno telo. Delovna površina se ukvarja s polimerom, polnilom in korozivnimi stranskimi produkti. Zahteva za material mora zato identificirati oba dela zgradbe: osnovno jeklo in nitriranje, trdo navarjanje ali oblogo izvrtine.
| Pot na seznamu EJS | Kaj je na delovni površini | Potrebne informacije pred izbiro |
|---|---|---|
| Celotno telo nitrirano | Ohišje iz difuznega nitrida v izbranem jeklu | Smola, polnilo, ponovno brušenje, paket stabilizatorjev, procesna temperatura in obstoječa zgodovina obrabe |
| Bimetalni vijak plus nitriranje | PTA varjena zlitina na delovnem območju vijaka, z nitriranjem na preostalem delu | Ne glede na to, ali je odrgnina, korozija ali oboje vzrok za okvaro |
| Bimetalni sod | Centrifugalno lita obloga iz zlitine na površini izvrtine | Kemija spojine, obremenitev polnila, geometrija izvrtine in razpoložljiv odsek stene |
| Podloga SKD61 ali SKD11 | Obloga iz orodnega jekla v cevi | Risba, stena soda, metoda prileganja, proces in zgodovina popravil |
Globina obrabne plasti je del specifikacije
EJS objavlja različne delovne globine za nitrirane in bimetalne konstrukcije. Spodnje številke so podatki o konstrukciji in ne jamstvo za življenjsko dobo. Prikazujejo, koliko utrjenega ali legiranega materiala je na voljo, preden postane mehkejše nosilno jeklo izpostavljeno.
| Gradnja | Vijačni delovni sloj | Delovna plast cevi | Praktično branje |
|---|---|---|---|
| Nitriran | 0,4-0,7 mm difuzno ohišje | 0,4-0,7 mm difuzno ohišje | Primerno za čistejše, manj abrazivne naloge, ko nitridno ohišje ni odrezano s polnilom |
| Bimetalni | 1,0-1,5 mm PTA utrjevanje | 2,0-3,0 mm centrifugalno lita obloga | Več obrabnega materiala je na voljo za abrazivno, jedko, polnjeno ali reciklirano krmo |
EJS zlitine za trdo navarivanje vijakov
Vodnik po materialih EJS navaja, da spodnje zlitine vijakov veljajo za enojne, vzporedne dvojne in stožčaste dvojne vijake. Številka trdote sama po sebi ne določa odpornosti proti obrabi. Colmonoy 83 vsebuje volframov karbid in ima najvišjo oceno proti obrabi EJS, čeprav je njegova trdota matrice nižja od trdote Ni60.
| Vijačna zlitina | Objavljeni sestavek | Proti obrabi | Proti koroziji | Trdota |
|---|---|---|---|---|
| Ni60 | Ni + Cr + Fe + Si | Zelo dobro | Odlično | HRC 56-62 |
| Colmonoy 56 | Ni + Cr + Si + Fe | Zelo dobro | Odlično | HRC 53-58 |
| Colmonoy 83 | Ni + WC + Cr + C | Odlično | Odlično | HRC 50-55 |
Zlitine za litje cevi EJS
EJS uporablja ločeno družino zlitin za izvrtino cevi. To je pomembno pri RFQ: zahteva za "Colmonoy", ne da bi rekli vijak ali sod, meša dva različna konstrukcijska sistema. Trenutni vodnik po materialih EJS objavlja 2,0–3,0 mm plast sodčaste zlitine in naslednje podatke o kakovosti.
| Zlitina cevi | Objavljeni sestavek | Proti obrabi | Proti koroziji | Trdota | Maks. temperaturo |
|---|---|---|---|---|---|
| EJS01 | Fe + Ni + Cr + B | Zelo dobro | Dobro | HRC 58-62 | 400 stopinj C ali manj |
| EJS02 | Ni + Cr + Co + B | Dobro | Zelo dobro | HRC 50-58 | 450 stopinj C ali manj |
| EJS03 | Ni + Cr + Co + V + B | Zelo dobro | Zelo dobro | HRC 55-60 | 450 stopinj C ali manj |
| EJS04 | Ni + WC + Cr + B | Odlično | Zelo dobro | HRC 55-60 | 600 stopinj C ali manj |
Pri PVC-ju ne izbirajte samo med trdoto. Kalcijev karbonat poveča abrazivno obremenitev, medtem ko lahko kemija razgradnje PVC-ja poveča korozijo. EJS02 in EJS03 imata močnejše ocene korozije; EJS04 ima najvišjo oceno obrabe. Vrsto polža in cevi je treba izbrati skupaj glede na dejansko formulacijo, obremenitev polnila in temperaturo postopka.
Kako dolgo zdrži stožčasta cev z dvojnim navojem?
EJS sicer objavlja življenjsko primerjavo. NjegovoStran z bimetalnim cilindrastim vijakomnavaja, da bimetalna konstrukcija stane približno 1,5- do 2-krat več kot nitriranje in podaljša življenjsko dobo za približno 2- do 3-krat. To so uporabni podatki za nakup, vendar niso univerzalni rezultat za vsak konični ekstruder.
Novejši EJSvodič po življenjski dobipojasnjuje mejo. Na čisti smoli brez polnila nobena površina ni močno prizadeta, zato je življenjska vrzel lahko majhna. Na mineralno polnjenem PVC-ju, kontaminiranem ponovnem brušenju ali drugi abrazivni ali jedki spojini ima debelejša in pravilno usklajena bimetalna plast več materiala za izgubo, preden je nosilno jeklo izpostavljeno. V tej dolžnosti ima objavljena 2- do 3-kratna primerjava fizični razlog.
| Življenjski voznik | Zakaj spreminja obrabo | Kaj mora kupec zabeležiti |
|---|---|---|
| Spojina | Steklena vlakna, kalcijev karbonat, smukec in kontaminirano ponovno brušenje odrgnejo delovno površino; degradiran PVC lahko povzroči kemični napad | Smola, vrsta polnila, nalaganje, paket stabilizatorja in odstotek ponovnega mletja |
| Material prešel | Obraba sledi pretoku in delovnim uram, ne koledarju | Strojne ure, izhodna stopnja in celoten obdelan material |
| Globina plasti in zlitina se ujemata | Debelejša plast pomaga le, če njena zlitina odpravi dejansko abrazijo ali korozijo | Stopnja, globina sloja, trdota in potrdilo o materialu |
| Poravnava in zračnost | Stranski stik zaradi neporavnanosti ali nepravilne parne zračnosti lahko zgodaj uniči dobro zlitino | Osnovna zračnost, stanje menjalnika in mesto obrabe |
| Procesna disciplina | Kronično valovanje, pregrevanje, slaba filtracija in škodljive metode čiščenja pospešujejo izgubo | Temperatura, tlak, obremenitev pogona, praksa menjave zaslona in zgodovina napak |
Spremenite življenjsko dobo v stopnjo obrabe
Pred namestitvijo izmerite nov komplet, nato ponovite iste meritve na fiksnih aksialnih postajah med načrtovano zaustavitvijo. Na vsaki postaji izračunajte radialno zračnost kot (notranji premer izvrtine cevi minus zunanji premer letve vijaka), deljeno z dva. Odštejte osnovno razdaljo od trenutne razdalje, delite s pretečenimi urami delovanja in nato pomnožite s 1000. Rezultat je obraba v milimetrih na 1000 ur delovanja za to zmes na tem stroju.
Za konične vijake zabeležite vsako meritev z aksialno postajo. Premer se spreminja vzdolž stožca, zato odčitka brez lokacije ni mogoče zanesljivo primerjati ob naslednji zaustavitvi. Sledite izhodu, pogonskemu toku, temperaturi taline in tlaku glave pri enakem referenčnem stanju. Garnitura lahko pokaže proizvodno kazen, preden ena priročna razdalja odčitka postane zaskrbljujoča.
Kaj vam pove koda stožčaste velikosti
Koda, kot je 65/132, običajno označuje manjši sprednji premer in večji zadnji premer v milimetrih. Trenutna dokumentacija Milacron na primer označuje njegove podatke o koničnem vijaku kot sprednji in zadnji premer. EJS objavlja širši seznam pogostih parov na svojemstran s kategorijo stožčastega dvojnega vijačnega soda.
Koda je uporabna za iskanje družine velikosti. To ni standard za izmenjavo. Ne opredeljuje v celoti dolžine vijaka, stopnje stožca, aksialnega profila, pogonskega utora, konice, rotacije, sodnih vrat, vzorca prirobnice, priključkov za nadzor temperature ali vmesnika menjalnika. Tudi isti nominalni par lahko pripada različnim strojnim platformam ali revizijam.
Če je vaše glavno vprašanje, kako se berejo kode 55/110, 65/132, 80/156 in sorodne, to obravnavajte kot ločeno preverjanje kode velikosti. Na tej strani je pomembna točka, da koda ne more rekonstruirati manjkajoče geometrije.
Zgradite stožčast referenčni zapis iz ene referenčne točke
Izberite eno stabilno referenčno ploskev in jo uporabite za aksialne lokacije. Pritrdilno ploskev na strani menjalnika je pogosto enostavno prepoznati, vendar mora odobrena risba nadzorovati končno referenčno shemo. Izogibajte se nizu kratkih meritev od funkcije do funkcije. Vsaka povezava doda novo priložnost za nakopičeno napako.
| Snemanje skupine | Kaj ujeti | Zakaj spremeni zamenjavo |
|---|---|---|
| Identiteta stroja | Znamka, model, serijska številka, linijski izhod, ploščica menjalnika in zgodovina sprememb | Loči družine podobne velikosti in razkrije možne spremembe polja |
| Referenčna shema | Imenovana referenčna ploskev, aksialna smer, smer pogleda, oznake vijaka A in vijaka B | Ohranja vse dimenzije in fotografije v istem koordinatnem sistemu |
| Pogonske povezave | Oblika utora ali sklopke, število zob, večji in manjši premeri, dolžina vpetja, ramena in zadrževalne lastnosti | Nadzoruje, ali se vijaki povežejo z obstoječim pogonom |
| Vijačna telesa | Skupna dolžina, delovna dolžina, premeri na določenih postajah, podrobnosti leta, oblika konice in ročnost | Določa zoženo delovno ovojnico in interakcijo v paru |
| Telo soda | Celotna dolžina, geometrija izvrtine, montažne ploskve, dovodna odprtina, prezračevalni in senzorski priključki | Kontrole se prilegajo vijakom in preostalim delom procesne enote |
| Komunalni priključki | Razporeditev grelnikov, hladilni kanali ali fitingi, lokacije senzorjev in standardi navojev | Preprečuje, da bi pri mehansko pritrjenem sodu manjkale povezave |
| Vmesnik za praznjenje | Premer prirobnice, pilot, vzorec vijaka, tesnilna površina in podrobnosti adapterja | Nadzoruje povezavo z glavnim ali spodnjim orodjem |
| Pogoji storitve | Smola ali suha mešanica, polnilo in dodatki, izdelek, simptomi delovanja in mesta obrabe | Zagotavlja kontekst za pregled geometrije in izbiro materiala |
Ustvarite aksialni zemljevid postaje
Na označeni fotografiji ali skici navedite imena postaj glavnih funkcij. Preprost zapis lahko poimenuje namestitveno ploskev pogona Postaja 0, nato pa identificira dovodno odprtino, zračnik, podporo cevi, izpustno ploskev in konico vijaka kot kasnejše postaje. Na vsaki postaji zabeležite razdaljo od postaje 0 in značilnosti, ki jo merite. Ne domnevajte, da bo bralec sklepal, katero stran prirobnice ali vrat ste uporabili.
Za stožčasti vijak je premer brez aksialne postaje še posebej šibek dokaz. Dva tehnika lahko natančno izmerita isti del na različnih mestih in poročata o različnih vrednostih. Obe meritvi sta lahko pravilni, vendar nobena ni uporabna, dokler ni znana njena lokacija.
Kaj more obrabljen vzorec ohraniti in kaj ne
Odstranjen vzorec je dragocen, ker ohranja vmesnike, ki jih morda ni v katalogu. Prav tako nosi zgodovino stroja. Obraba, predhodno utrjevanje, poliranje, korozija, upognjene konice ali popravljeni zrezki lahko vzorec premaknejo stran od prvotne zasnove.
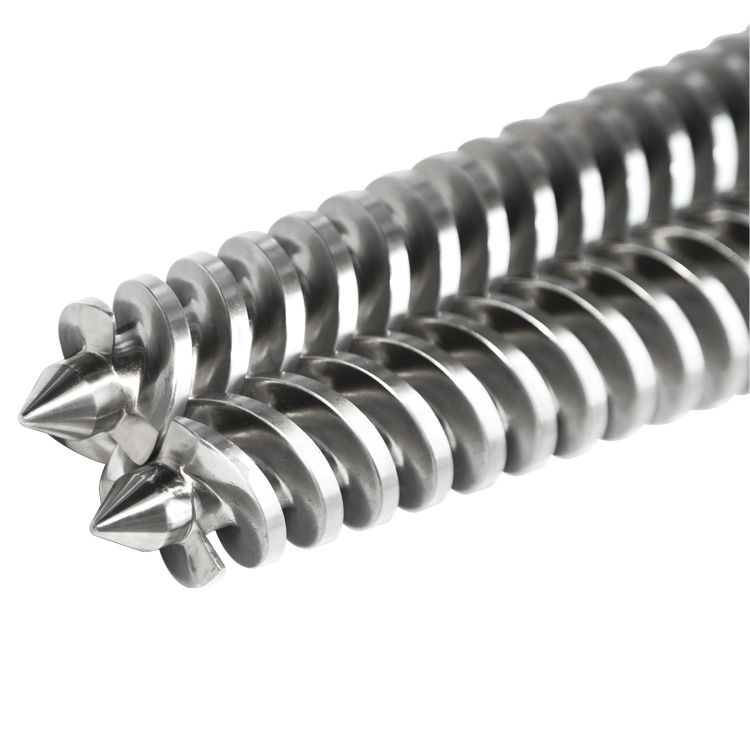
| Stanje vzorca | Tveganje pri neposrednem kopiranju | Dodati dokaze |
|---|---|---|
| Letalski grb je vidno obrabljen | Kopirani premer lahko reproducira obrabo kot novo geometrijo | Originalna risba, neobrabljene referenčne cone, pregled ustreznega soda in karta obrabe |
| Na voljo je samo en vijak | Manjkajoča roka, razmerje v paru in orientacija ostajajo negotovi | Fotografije vgrajenega para, podatki o menjalniku, risba drugega vijaka ali prejšnji zapisi |
| Sod je popravljen | Trenutna izvrtina ali pritrdilna površina se morda ne ujema z izvirno revizijo | Zapisnik o popravilu, poročilo o trenutnem pregledu in meritve vmesnika na strani stroja |
| Pogonski konec ima poškodbe zaradi strganja ali spline | Povezava z obratnim inženiringom lahko ponovi poškodovano prileganje | Pregled gredi menjalnika ali sklopke in odobrena specifikacija spojnih delov |
| Konica je odkrušena ali deformirana | Dolžine in oblike konice na tem območju ni mogoče zanesljivo ugotoviti | Prejšnja risba, spremljevalni vijak, nepoškodovane referenčne značilnosti ali podatki izdelovalca stroja |
TheStran z dvojnim stožčastim vijakom EJSnavaja, da lahko EJS dela s povezovalnimi dimenzijami in lahko organizira meritve na kraju samem po čiščenju odstranjenih delov, ko ni na voljo nobene risbe. Obravnavajte meritve kot projekt rekonstrukcije, ne kot obljubo, da boste kopirali vsako obrabljeno površino. Nastala proizvodna risba še vedno potrebuje pregled in odobritev pred proizvodnjo.
Ločite tri vrste dokazov
- Izvirni dokazi o zasnovi:odobrene risbe, strojna dokumentacija in revizijsko nadzorovani zapisi o delih.
- Trenutni dokazi vmesnika:menjalnik, pritrdilne površine, priključki, adapterji in drugi deli, ki jih mora zdaj izpolnjevati zamenjava.
- Dokazi o stanju:karte obrabe, fotografije, simptomi delovanja, popravila in meritve odstranjenega kompleta.
Ne združujte jih v eno neoznačeno preglednico. Izmerjeni obrabljeni premer ni originalni nazivni premer. Kataloška dimenzija ni dokaz, da ima spremenjena naprava še vedno kataloški vmesnik.
Pripravite povpraševanje po stožčasti zamenjavi
Pošljite dovolj informacij za prepoznavanje platforme, razumevanje obstoječih vmesnikov in ločitev izvirne geometrije od trenutne obrabe. EJS lahko nato potrdi, kaj je mogoče navesti iz razpoložljivih dokazov in katere podrobnosti je treba še meriti.
Minimalni kontrolni seznam prilog
- Imenske ploščice stroja in menjalnika
- Odobrena risba z revizijo
- Fotografija polnega para vijakov
- Obe fotografiji s konca pogona
- Obe fotografiji s konico izcedka
- Lokacije dovajanja in prezračevanja cevi
- Montažne in izpustne površine
- Skica označene osne postaje
- Poročilo o dimenzijah z referenčnimi točkami
- Zemljevid obrabe in zgodovina popravil
- Opis materiala in dodatkov
- Obseg in cilj ciljnega dela
Pogosta vprašanja
Kako lahko ugotovim, ali so moji dvojni vijaki stožčasti?
Oglejte si celotno delovno dolžino. Konični par ima manjše premere proti izpustnemu koncu in večje premere proti pogonskemu koncu, z ustreznimi stožčastimi izvrtinami cevi. Potrdite identifikacijo z modelom stroja, risbo in končnimi pogledi, ker lahko delna fotografija skrije zožitev.
Ali se vsi konični dvovijačni ekstruderji vrtijo nasprotno?
Ne predvidevajte vrtenja samo iz stožčaste nalepke. KraussMaffei trenutno navaja konične stroje v svoji ponudbi PVC-ja, ki se vrti nasproti, medtem ko je ponudba koničnih izdelkov Milacron namenjena tudi obdelavi PVC in CPVC. Preden določite vrtenje, preverite priročnik za stroj, podatke o menjalniku in posneto smer gledanja.
Je koda 65/132 dovolj za naročilo zamenjave?
Ne. Koda običajno opredeljuje manjši in večji nazivni premer vijaka, vendar ne določa dolžine, koničnosti, priključka pogona, profila letenja, rotacije, odprtin za cevi ali vmesnikov stroja. Uporabite ga za identifikacijo družine velikosti in nato potrdite odobreno geometrijo.
Katere materiale navaja EJS za konične dvojne vijačne sode?
EJS navaja 38CrMoAlA, 34CrAlNi7, 31CrMoV9, 40Cr, 42CrMo, D2, SKD61 in SKD11 za stožčasto okovje. Objavljene površinske poti vključujejo nitriranje celotnega telesa, bimetalno zlitino na delovnem delu vijaka, ki mu sledi nitriranje, centrifugalno lite zlitine in oblogo SKD61 ali SKD11.
Koliko dlje zdrži bimetalna vijačna cev EJS kot nitrirana?
Stran EJS Bimetallic Barrel Screw objavlja splošno primerjavo približno 2- do 3-kratne življenjske dobe pri približno 1,5- do 2-kratni ceni nitriranja. Dejanska življenjska doba koničnega ekstruderja je še vedno odvisna od spojine, polnjenja polnila, pretoka, poravnave, nadzora procesa in ali se izbrana zlitina ujema z mehanizmom obrabe.
Ali se en konični vijak lahko zamenja sam?
Ta odločitev zahteva pregled spremljevalnega vijaka, soda in pogonskih vmesnikov. Ena sama komponenta je lahko zahtevani obseg, vendar je treba njeno risbo in stanje vseeno pregledati glede na dele, s katerimi bo delovala.
Ali lahko EJS izdela stožčasti dvovijačni sod brez originalne risbe?
EJS navaja, da lahko deluje s povezovalnimi dimenzijami in lahko uredi podporo pri meritvah za odstranjene, očiščene dele, ko risbe niso na voljo. Stanje vzorca, lokacija in razpoložljivi strojni zapisi določajo, kaj je mogoče rekonstruirati. Še vedno je potrebna odobritev proizvodne risbe.
Zakaj bi morala meritev premera vključevati aksialno lokacijo?
Premer polža se spreminja vzdolž stožčastega delovnega dela. Dve pravilni meritvi, izvedeni na različnih mestih, lahko povzročita različne vrednosti. Vsak premer povežite z eno definirano referenčno in aksialno postajo, tako da dobavitelj natančno ve, kje se uporablja.